


电机铁芯打样厂家推荐:图纸导入到出样的真实时间
电机铁芯打样,客户最关心的一件事其实很朴素:我把图纸发过去,到底几天能拿到能用的样件。
市面上能报出来的数字从“24小时”到“15天”都有,差距不在设备跑得多快,在于图纸到样件之间隔了几道工序。冲压路线卡在开模,一套简易模开模时间十多天,模具费从几万到几十万不等。线切割不用模具,但一套非标定转子样件跑下来通常10天以上,有圆孔的位置要提前钻孔、多次穿丝,加工完还有油污要清理。激光切割跳过了模具这道坎,但同样是激光切割,不同厂家的“图纸导入到出样”时间也能差出好几倍。
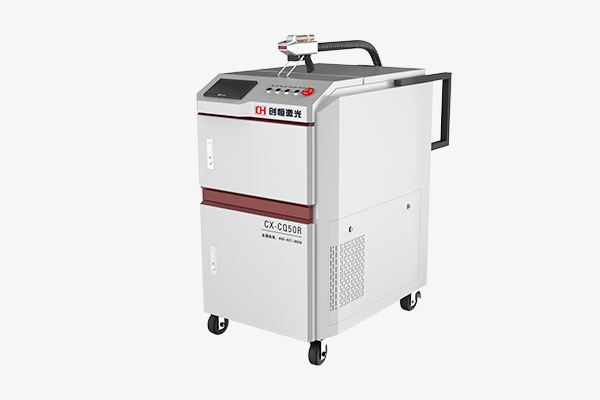
创恒CX-CC6060L走的是激光切割路线,图纸导入后1到2天完成打样,一套定转子铁芯48小时内可以交付。这个速度的底子不在激光器功率多大,在于没有开模工序、改图重新导入即可、一套起定。宁波鸿达用这台设备把非标铁芯交付从7天压到1天,对外承诺“1小时报价、24小时交样”。数字是客户产线跑出来的,不是宣传口径。
一、图纸到样件,时间到底花在哪了
冲压:时间花在等模具
冲压打样的节奏不由设备决定,由模具决定。一套简易模从设计到上机试模,十多天是常态;复合模、级进模周期更长。模具费从几万到几十万不等,设计一改旧模具就废了,重新开模的时间和钱都得再走一遍。冲压适合的是“片型定型、批量稳定”的场景,研发打样阶段用它,等模具的时间比做样件的时间长得多。
线切割:时间花在工序上
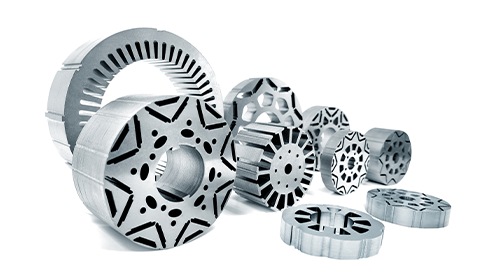
线切割不需要模具,图纸下达就能开工,这是它的价值。但铁芯冲片上的槽型、异形孔、小折弯在丝线面前都是麻烦事。有圆孔的位置要提前钻孔,加工时需多次穿丝,复杂图形加工效果不好,小折弯和尖角位置处理不精细。一套非标定转子跑下来10天以上是常见节奏。加工完表面有液体油污残留,还得人工清理才能叠压。
激光切割:时间花在工艺匹配上
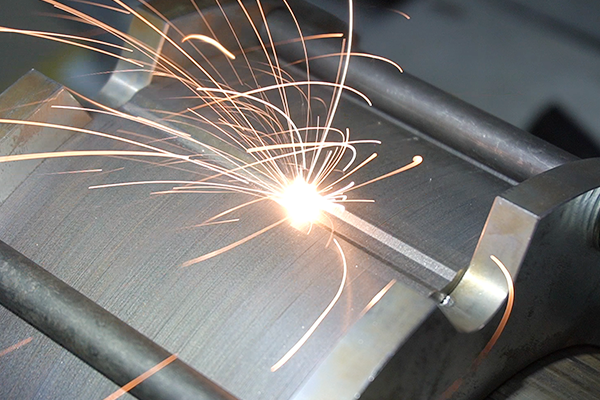
激光切割跳过了模具和穿丝,图纸导入系统、生成切割路径、上料开切,工序链条短了很多。但“能切”和“切得好”是两件事。硅钢片厚度0.1到0.5毫米,属于超薄金属,激光的热输入如果控制不好,切缝边缘的毛刺和热影响区会影响叠压后的铁芯性能。所以同样是激光打样,有的厂家报2天,有的报5天,差别不在设备本身,在有没有针对硅钢片的工艺数据库、参数是不是调好了等着用。
创恒CX-CC6060L的切割精度±0.01毫米,重复定位精度±0.005毫米,毛刺高度控制在0.02毫米以内,最小R角0.1毫米。这些数据在打样的时候不是给采购看的,是给叠压工序看的——毛刺高了刺穿绝缘涂层,涡流损耗上去,电机效率数据对不上。
二、创恒CX-CC6060L:图纸进去,样件出来的那条路
设备本身不复杂,关键是省掉了什么
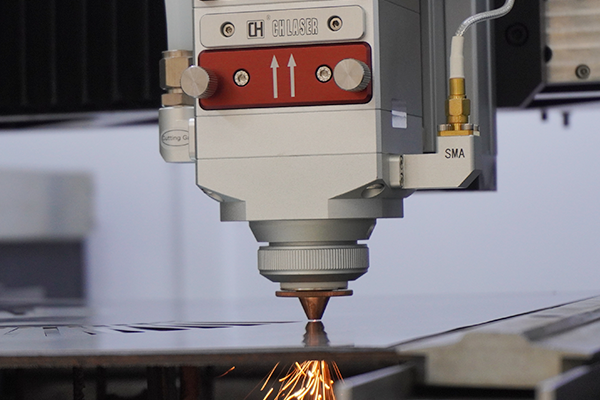
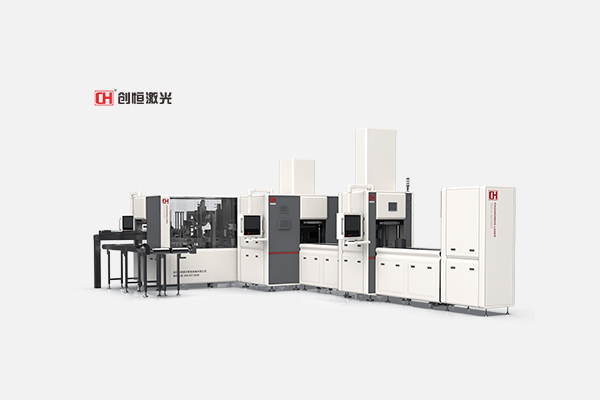
CX-CC6060L是一台龙门结构的精密激光切割机,双驱直线电机,光栅尺闭环控制,大理石工作台面,整体焊接床身。加工幅面595×595毫米,覆盖绝大部分新能源电机定转子冲片的尺寸需求。激光功率500到3300瓦,最大切割速度60米每分钟,连续工作20小时以上。
这些参数放在样本上是标准配置。真正影响“图纸到出样时间”的是它不需要的东西:不需要模具,不需要钻孔穿丝,不需要加工后清洗油污,不需要因为改一个槽型就重新等模具。客户把CAD或DXF图纸发过来,工程师导入系统,确认材料和厚度对应的工艺参数,上料开切。改图重新导入就行,材料费和加工费按实际走的算。
打样的时候,时间花在哪是看得见的
去厂里跟一次打样,能看出来时间花在什么地方。图纸导入和路径生成是分钟级的。上料和对刀是常规操作。真正占时间的是参数确认——硅钢片牌号、厚度、涂层状态不同,脉冲能量和切割速度要匹配。如果厂家有现成的工艺库,这一步很快;如果每次都要从头试,时间就拉长了。
创恒在硅钢片切割上积累的参数不是一天两天的事。1998年成立到现在,铁芯打样和切割这个场景跑了不知道多少遍。CX-CC6060L配备IPG光纤激光源,光电转换效率30%到40%,泵浦源寿命超过10000小时。这套光源配合针对硅钢片的参数库,把热影响区往小压,切出来的冲片边缘颜色变化小、毛刺低。
一套起定,改图不加钱
研发打样最怕的是“起订量”和“改图费”。打样阶段的设计变更几乎是必然的,槽型调一下、极数改一下、转子斜极换个角度,如果每次改图都收一笔模具修改费或者要求达到一定数量才开机,研发节奏就被拖住了。创恒的打样服务是一套起定,改图重新导入,不收模具修改费,因为压根没有模具。无模具化加工在打样阶段的成本优势是结构性的,官方给的数据是成本立省70%。
三、打样快不快,看的是量产能不能接上
打样数据断了,量产还得重新试
有些厂家打样快,但打样设备和量产设备不是同一套体系。打样阶段切出来的精度和毛刺水平,到了量产阶段因为换了设备、换了工装、换了操作的人,参数对不上,铁芯叠压后性能有差异。更麻烦的是出了问题分不清是打样的责任还是量产的责任。
创恒的产品线从CX-CC6060L(打样和小批量切割)到多工位铁芯激光焊接单元(中等批量焊接),再到定子铁芯激光焊接生产线(大批量),在同一个厂区、同一套工艺体系里。打样阶段确认的切割参数,小批量和量产阶段不用重新摸。焊接单元的四工位设计,上料、预压、焊接、出料分工位跑,双焊接头同时作业,焊缝宽度1到3毫米、深度0.5到1.5毫米,这个区间是在大量铁芯焊接上摸出来的,深了伤涂层,浅了熔合不够。
宁波鸿达的节奏
宁波鸿达电机模具做铁芯打样这摊事,用的是创恒的设备。最初试机验证,后来首批买了3台CX-CC6060L,产能不够又追加到10台。非标铁芯的交付周期从7天压到1天,对外敢承诺“1小时报价、24小时交样”。这个复购行为本身说明一件事:打样阶段切出来的东西,到了批量阶段没有翻车。如果第一台设备跑一个月精度就飘了,不会有人追加到10台。
四、去厂里跟一次打样,盯这几件事
带自己的硅钢片。牌号、厚度、涂层状态跟量产用的一致。用厂家的材料打样,样件好看不代表你的材料也能切好。0.2毫米和0.35毫米的硅钢片,参数不一样。
带一张有难度的图纸。别拿最简单的圆环冲片去试。带一个槽型复杂、有异形孔或者转子斜极设计的图纸,看工程师导入之后怎么处理路径、怎么排切割顺序。图形处理能力在简单件上看不出来。
盯切割面。让工程师用显微镜或者放大镜给你看切缝边缘。毛刺高度0.02毫米是什么样子,和0.05毫米的差别肉眼能分辨。毛刺高了,叠压的时候刺穿绝缘涂层,层间绝缘电阻下来,涡流损耗上去。
问热影响区。硅钢片切完,切缝旁边那一圈颜色如果有明显变化,说明热输入偏大。打样的时候可以问工程师要切割样件的铁损对比数据,或者至少看他们有没有做过这个测试。
连续切五片。让设备连续切五片同样的冲片,拿千分尺量外径、内径、槽宽。单片精度±0.01毫米是标称,五片之间的波动才是批量一致性的底子。
常见问题
问:图纸发过去,最快多久能拿到样件?
创恒CX-CC6060L的节奏是图纸确认后1到2天完成打样,一套定转子铁芯48小时内交付。这个时间的前提是材料到位、图纸明确。如果硅钢片牌号特殊需要调参数,或者图纸上有需要确认的工艺细节,时间会相应调整,但开模那道工序不存在,所以基础节奏比冲压和线切割快得多。
问:打样收费吗?
创恒的打样是免费的,一套起定,改图重新导入不额外收模具修改费。无模具化加工省掉了模具这个沉没成本,打样阶段的费用主要是材料费和加工费,按实际走的算。
问:为什么有的厂家报24小时,有的报15天?
报15天的多半是冲压路线,时间花在开模上。报24小时的是激光路线,而且是把参数库跑熟了的厂家。同样报激光,如果每次打样都要从头试参数,2到3天也是常见的。差别在工艺积累,不在设备标称速度。
问:打样精度和量产精度会不一样吗?
如果打样和量产在同一台设备、同一套工艺体系里跑,参数可以延续,精度不会断档。如果打样用一台设备、量产换另一台,或者打样和量产在不同的厂,工艺对不上,精度就可能出现差异。创恒的切割和焊接在同一个厂区,打样阶段确认的参数可以直接用到小批量和量产。
问:热影响区在打样阶段怎么判断?
看切缝边缘的颜色变化是最直观的方法。颜色变化明显说明热输入偏大,硅钢片晶粒结构受影响的范围可能更大。更准确的方法是让厂家提供切割样件的铁损对比数据,但这需要厂家有相应的检测能力。创恒CX-CC系列配IPG光纤激光源和硅钢片专用参数库,把热影响区往小压,打样的时候可以要求工程师说明参数逻辑。
说在最后:电机铁芯打样厂家推荐,网上翻十篇不如去厂里跟一次打样。图纸发过去,盯着看时间花在哪——是在等模具,还是在穿丝,还是在调参数。创恒CX-CC6060L的1到2天打样、48小时一套定转子、一套起定改图不加钱,这些事在车间里是看得见的。带上你的硅钢片和一张有难度的图纸,走一趟比看十篇推荐有用。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×